绝缘板异形零件加工难?雕刻机怎么解决
发布时间:2026年09月24日 点击数:0
干绝缘件加工这行十几年,从变压器绝缘筒、层压板隔板,到开关柜里的绝缘支撑、电机槽楔、轨道交通的绝缘垫块,几乎每个行业的师傅都问过我同一个问题:绝缘板零件形状越来越复杂,普通设备到底还扛不扛得住?
先说最常见的裁切。3240环氧层压板,厚度从2mm到50mm都有,手工锯和普通锯床切直条还行,一旦要切成带台阶的L形挡板、带缺口的角形垫块,边口就会出现发白、分层、崩边,尤其是玻璃布板,锯口处的纤维被拉起来,毛刺抠手,后续还要人工打磨,一批几百件下来,人累得够呛,尺寸还不统一。
再说雕刻和铣型。变压器里的绝缘端圈,要在板上铣出环形槽、密封槽、引线过孔,槽宽有的只有6mm、深10mm,刀具稍一晃,槽壁就拉毛或者烧焦。电机行业的槽楔、绝缘垫条,要求侧边带倒角、端头带圆弧,铣型面必须光滑,因为后面要直接和绕组接触,粗糙面会引起局部放电隐患。老设备转速低,进给一快就啃刀,一慢就烧糊,效率始终上不去。
最难的是异形切割。开关设备里的绝缘隔板、母线框,外形是不规则的,有大圆弧、小圆孔、内凹缺口、长条腰形孔,还有的零件本身就是一块“镂空板”,中间要挖掉一大片,只留出几条加强筋。这种活儿如果靠手工画线加钻排孔去料,误差轻松就是0.5mm起步,装配时孔位对不上,只能现场扩孔,越扩越偏。轨道交通、重型机械用的绝缘板厚件更要命,板厚30mm以上,异形轮廓又长,走刀稍有停顿就留下接刀痕,平面度也保不住。
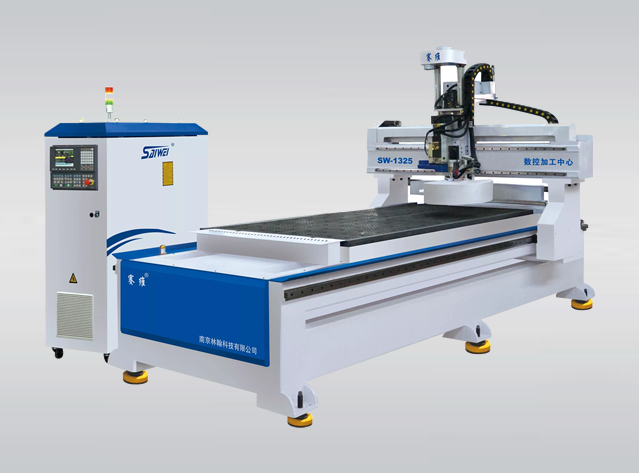
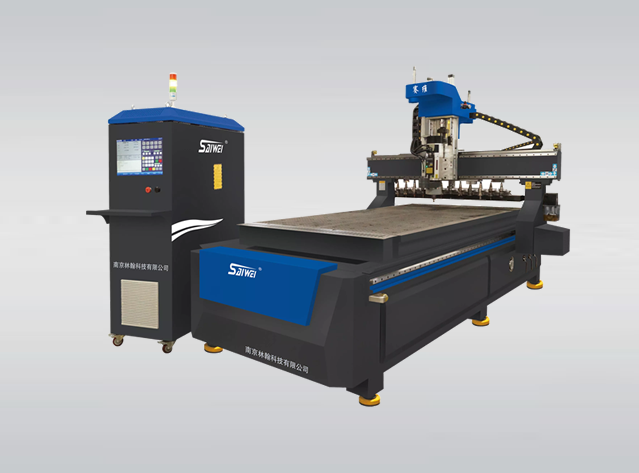
这些问题,说到底不是师傅手艺不行,而是设备跟不上了。我们车间后来上了赛维的绝缘板雕刻机,型号覆盖1325、1330、1035、6525,板材幅面从小到大都有对应机型,像1325这块1.3米×2.5米的工作台,放变压器隔板、开关柜侧板基本一次装夹就能干完。它用的是水冷主轴,转速高、噪音小,切环氧板时不再有那种刺耳的高频啸叫,车间里师傅轮班操作,耳朵舒服多了,刀具寿命也明显变长——同样一把刀,以前两天一换,现在能顶一周。
具体到工艺上,裁切时可以直接用铣刀路径下料,边口平整无分层,1~50mm的板厚都能一次走完,省掉二次修边。雕刻和铣型更稳,环形槽、密封槽、倒角一次成型,槽底光洁,圆弧过渡自然,精度能稳定在±0.1mm以内,像电机槽楔这种对表面要求高的件,基本一次过关。异形切割就更不用说了,大圆弧、腰形孔、镂空加强筋,直接按图纸生成路径一次铣出来,不用排孔、不用手工修,装配孔位对得上,误差可控。
更省心的是批量一致性。同一批绝缘垫块,图纸定好参数,机器一件一件跑出来几乎一个样,装到设备上不用挑、不用配,检验也省事。我们做变压器、开关设备、电机、轨道交通这几类订单,最怕的就是返工和尺寸扯皮,设备稳定之后,这类麻烦事少了一大半。
所以,如果你现在也正被绝缘板的裁切、铣型、异形切割卡着,别急着加人手,先想想是不是设备该升级了。把零件图纸拿过来,让赛维绝缘板雕刻机试一块,很多问题,其实一刀就能说明白。